PEゴミ袋の品質問題を未然に防ぐには、原料管理から出荷検査まで一貫した品質管理体制を持つ中国のOEM工場を選定することが最も効果的です。
1. 破袋・破裂(クレーム最多)
症状:満杯時に底部やサイドシールが割れる、持ち上げると底が抜ける。
原因:①ヒートシール不良(温度・圧力・時間の不適切によるシール強度不足);②フィルムの厚みムラ(薄い箇所から破れる);③再生材の混入による強度低下;④仕様上の耐荷重不足。
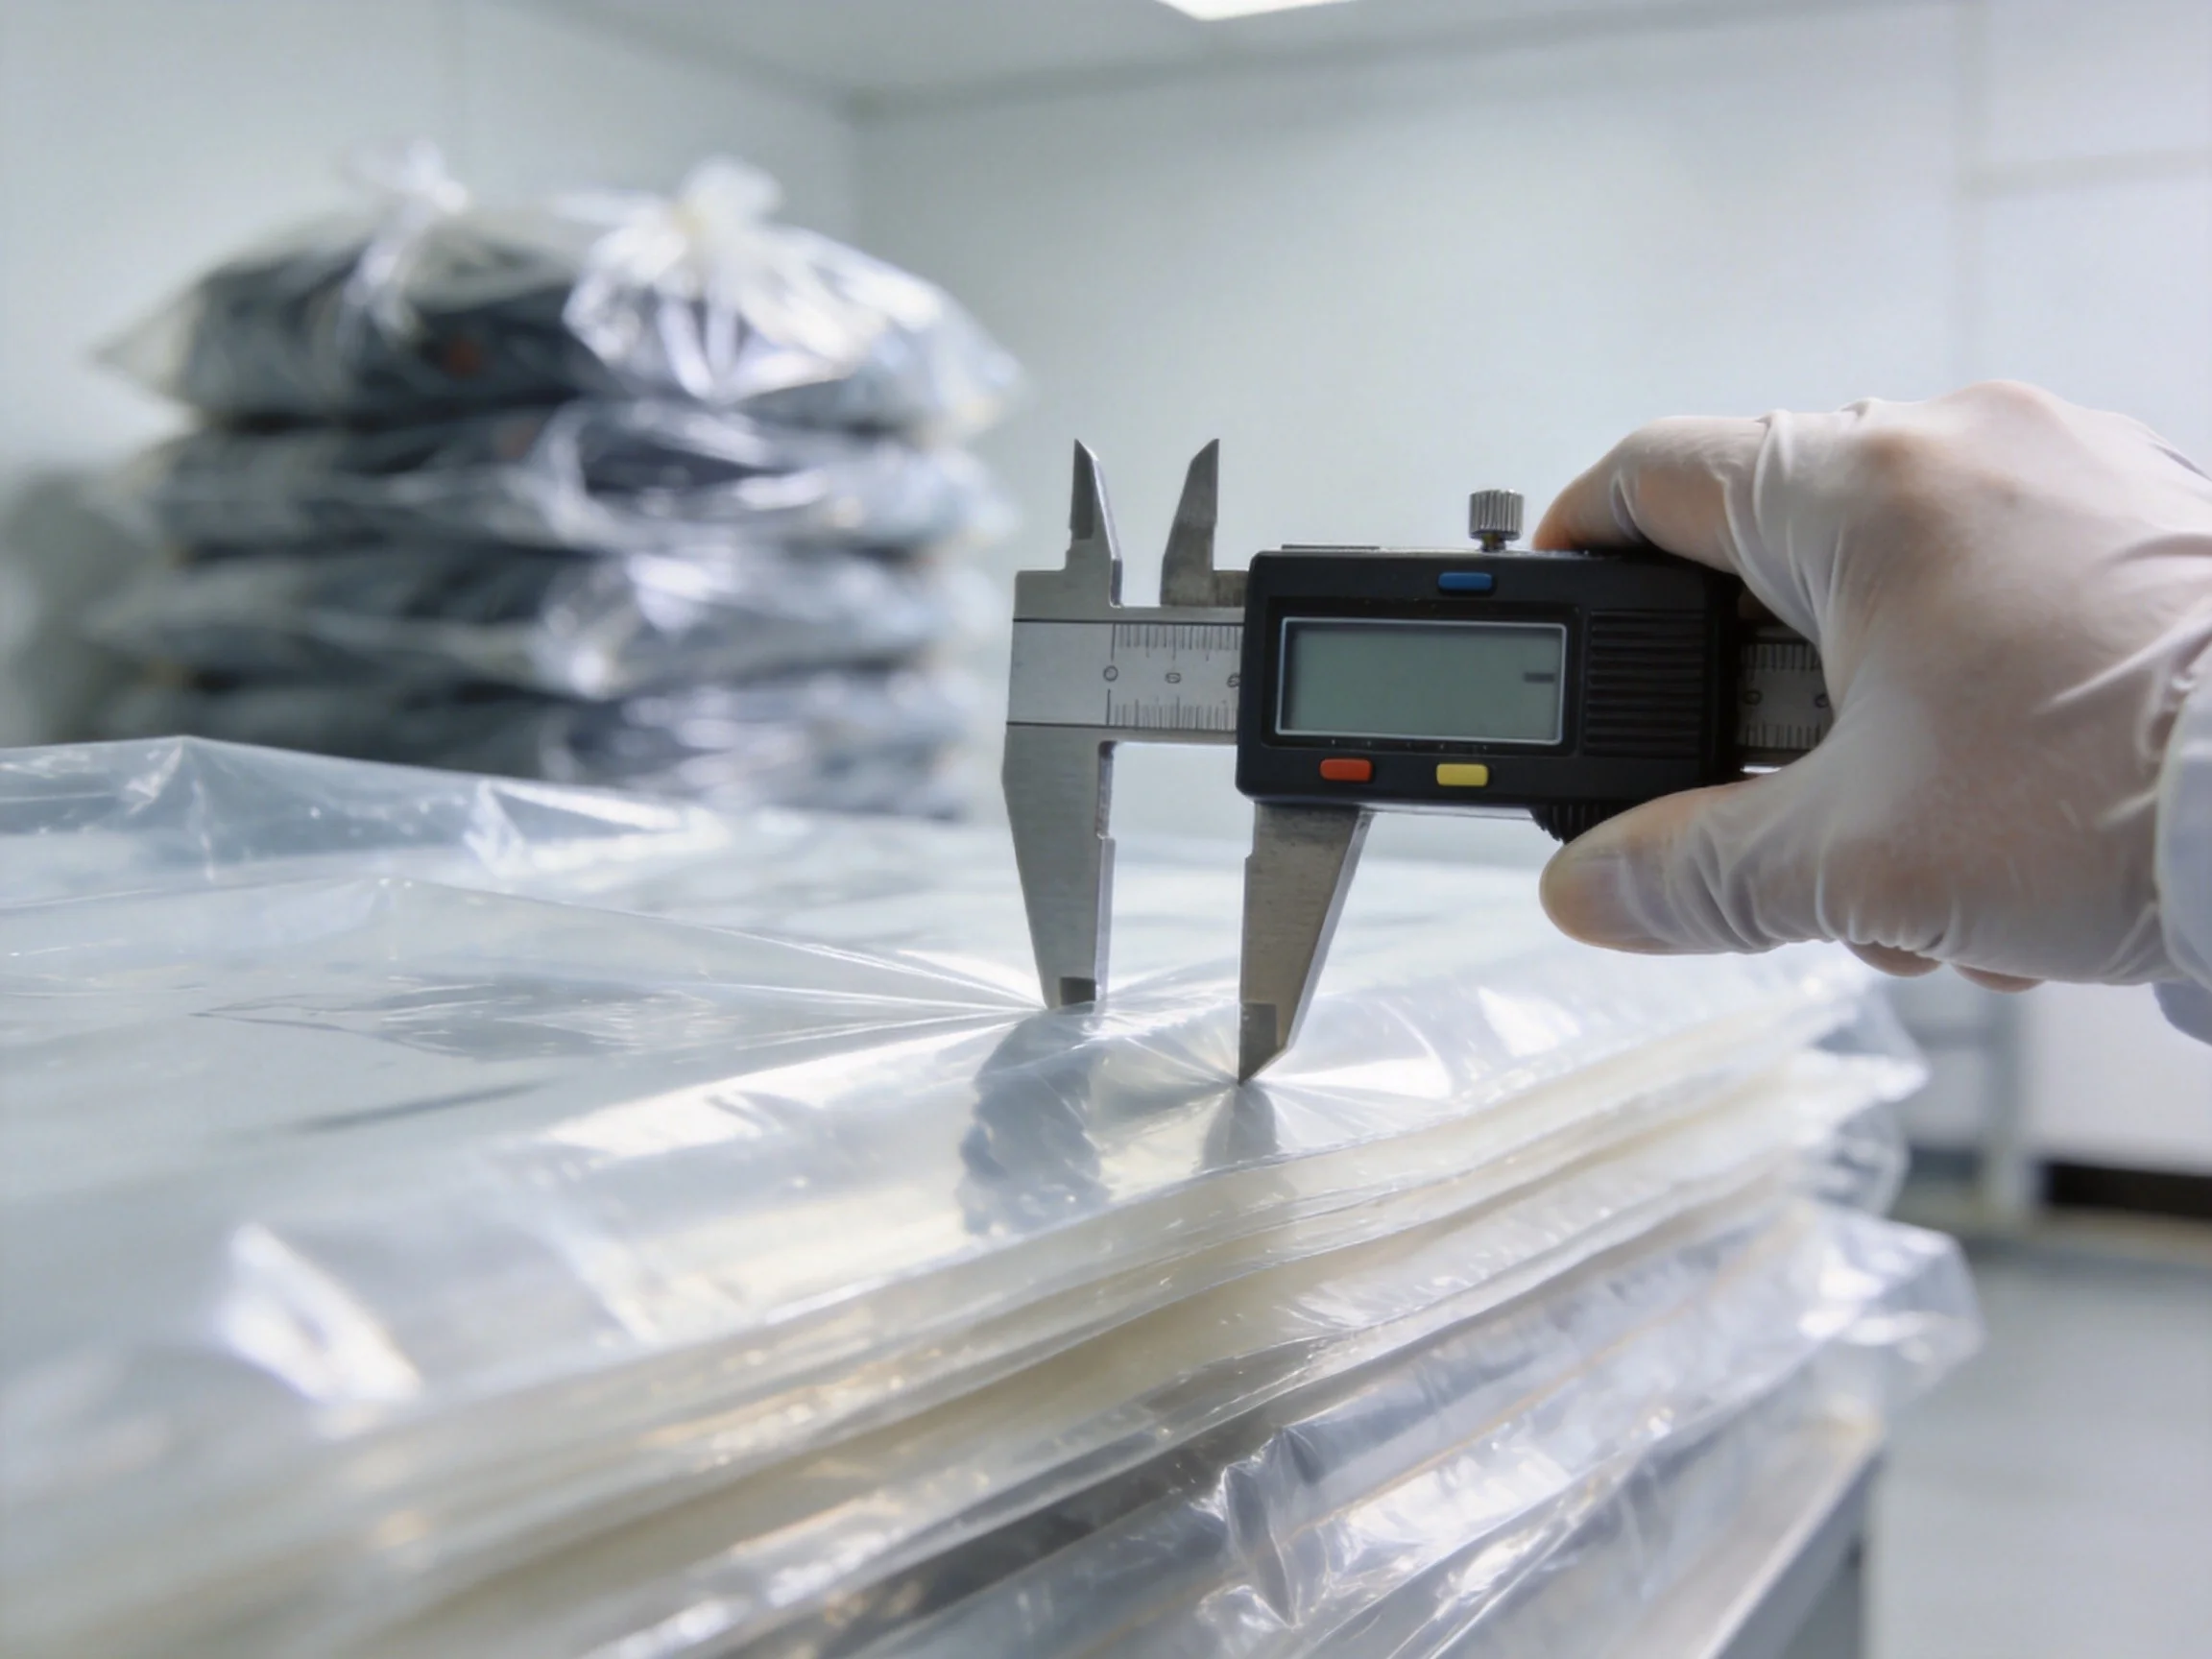
検査:シール強度試験(引張試験機)、落下試験(規定重量を入れ、規定高さから自由落下)、厚み多点測定。
2. 異臭
症状:開封時に刺激臭や酸っぱい臭いがする。
原因:①再生材・低品質原料の使用;②色母やフィラーの品質不良;③印刷インキの溶剤乾燥不足;④原料添加剤(スリップ剤など)の過剰・品質不良。
検査:官能検査(日本の顧客は特に敏感で、食品工場用途ではほぼ一票否決)。必要に応じて揮発性物質検査。
3. 印刷の剥がれ・かすれ
症状:文字が擦れると落ちる、印刷がぼやける、色ずれ。
原因:①フィルム表面の表面張力不足(コロナ処理不足)によるインキ密着不良;②インキと材質のマッチング不良;③乾燥温度不足による溶剤残留;④版胴の摩耗・圧力不均一。
検査:セロハンテープ粘着試験(印字部に貼付し素早く剥がす)、耐摩擦試験。
4. 厚みムラ
症状:光に透かすと明暗が不均一、同一袋内で部位により厚みが大きく異なる。
原因:製膜工程の問題——ダイスギャップ不均一、エアリングの風量不安定、引取速度変動、押出温度の変動。
検査:袋の上・中・下の多点測厚で最大偏差を確認。優良ラインでは±5%以内に管理可能。
5. 色差
症状:同一注文でロット間の色が合わない、ロット内でも濃淡差。
原因:①色母のロット差;②混練不足;③製膜・印刷温度の変化による色相変化。
検査:色差計によるΔE測定(標準見本と比較)、標準サンプルの保管。
6. 開封しにくい・静電気でホコリが付く
症状:袋同士がくっついて開きにくい、表面にホコリや汚れが吸着する。
原因:フィルムへの静電気蓄積、スリップ剤・アンチブロッキング剤の配合不足または析出不良。
検査:開封性試験(袋を開く際の力)、静電気試験。
7. 寸法不良
症状:幅・長さ・折り込みが規格と合わず、ゴミ箱や収口装置にセットできない。
原因:製袋時の裁断精度不足、熱収縮、フィルムの引取張力変動。
検査:ノギスで項目ごとに測定し、規格公差で検収。
8. 工場で構築すべき出荷品質の防衛線
- 原料受入検査:ロットごとに銘柄・メルトフロー・密度を確認し、再生材の混入を防止
- 製膜初物確認:立上げ時に厚み・外観を測定し、問題なければ量産開始
- 製袋工程の抜き取り検査:巻きごとにシール強度の抜き取り・寸法確認
- 完成品の全数/抜き取り検査:外観・寸法・厚み・印刷を項目ごとに確認し、ロット検査報告書を発行
- サンプル保管とトレーサビリティ:ロットごとに6〜12か月保管し、クレーム時に再検査で原因を特定
9. 食品工場向けの品質要求と最新の検査トレンド
食品工場で使用するゴミ袋・ポリ袋は、食品衛生法ポジティブリスト完全施行(2025年6月)以降、原料がリスト収載物質のみで構成されていることの証明が必須です。従来の「重金属・蒸発残留物の溶出試験」に加え、原材料のポジティブリスト適合証明書(PL適合証明)の提出を求める食品メーカーが増えています。輸出サプライヤーには、樹脂メーカーからの原料証明をロット単位で取得・保管し、取引先へ提供できる体制が求められます。
また、品質検査のデジタル化も進んでいます。厚み測定の多点自動化、AI外観検査(異物・黒点・ピンホールの自動検出)、検査結果のクラウド共有など、「紙の検査報告書」から「データで見える化された検査」へ移行する工場が増えています。日本向けOEMを検討する際は、検査データをロット単位で電子提供できる体制があるかも選定基準の一つに加えましょう。
まとめ
ゴミ袋の品質問題の多くは「偶発」ではなく、工程と原料管理の必然的な結果です。購買担当者が押さえるべきは「シール、厚み、原料、印刷」の4つのキーワード。発注時に検収基準を明確にし、納品時に基準に沿って抜き取り検査すれば、品質リスクの大半を防げます。
ゴミ袋・ポリ袋のOEM製造はお任せください
20年以上の対日輸出実績を持つ上海知勝プラスチックは、お客様のご要望に合わせた高品質なプラスチック製品を低コスト・短納期でご提供いたします。まずは無料サンプルで品質をお確かめください。