一、漏袋与破裂(投诉率最高)
表现:装满后底部或侧封开裂、提起来"漏底"。
原因:①热封不良(温度、压力、时间不当,封口虚焊);②薄膜厚度不均,薄弱处先破;③原料掺杂回收料,强度下降;④规格承重设计不足。
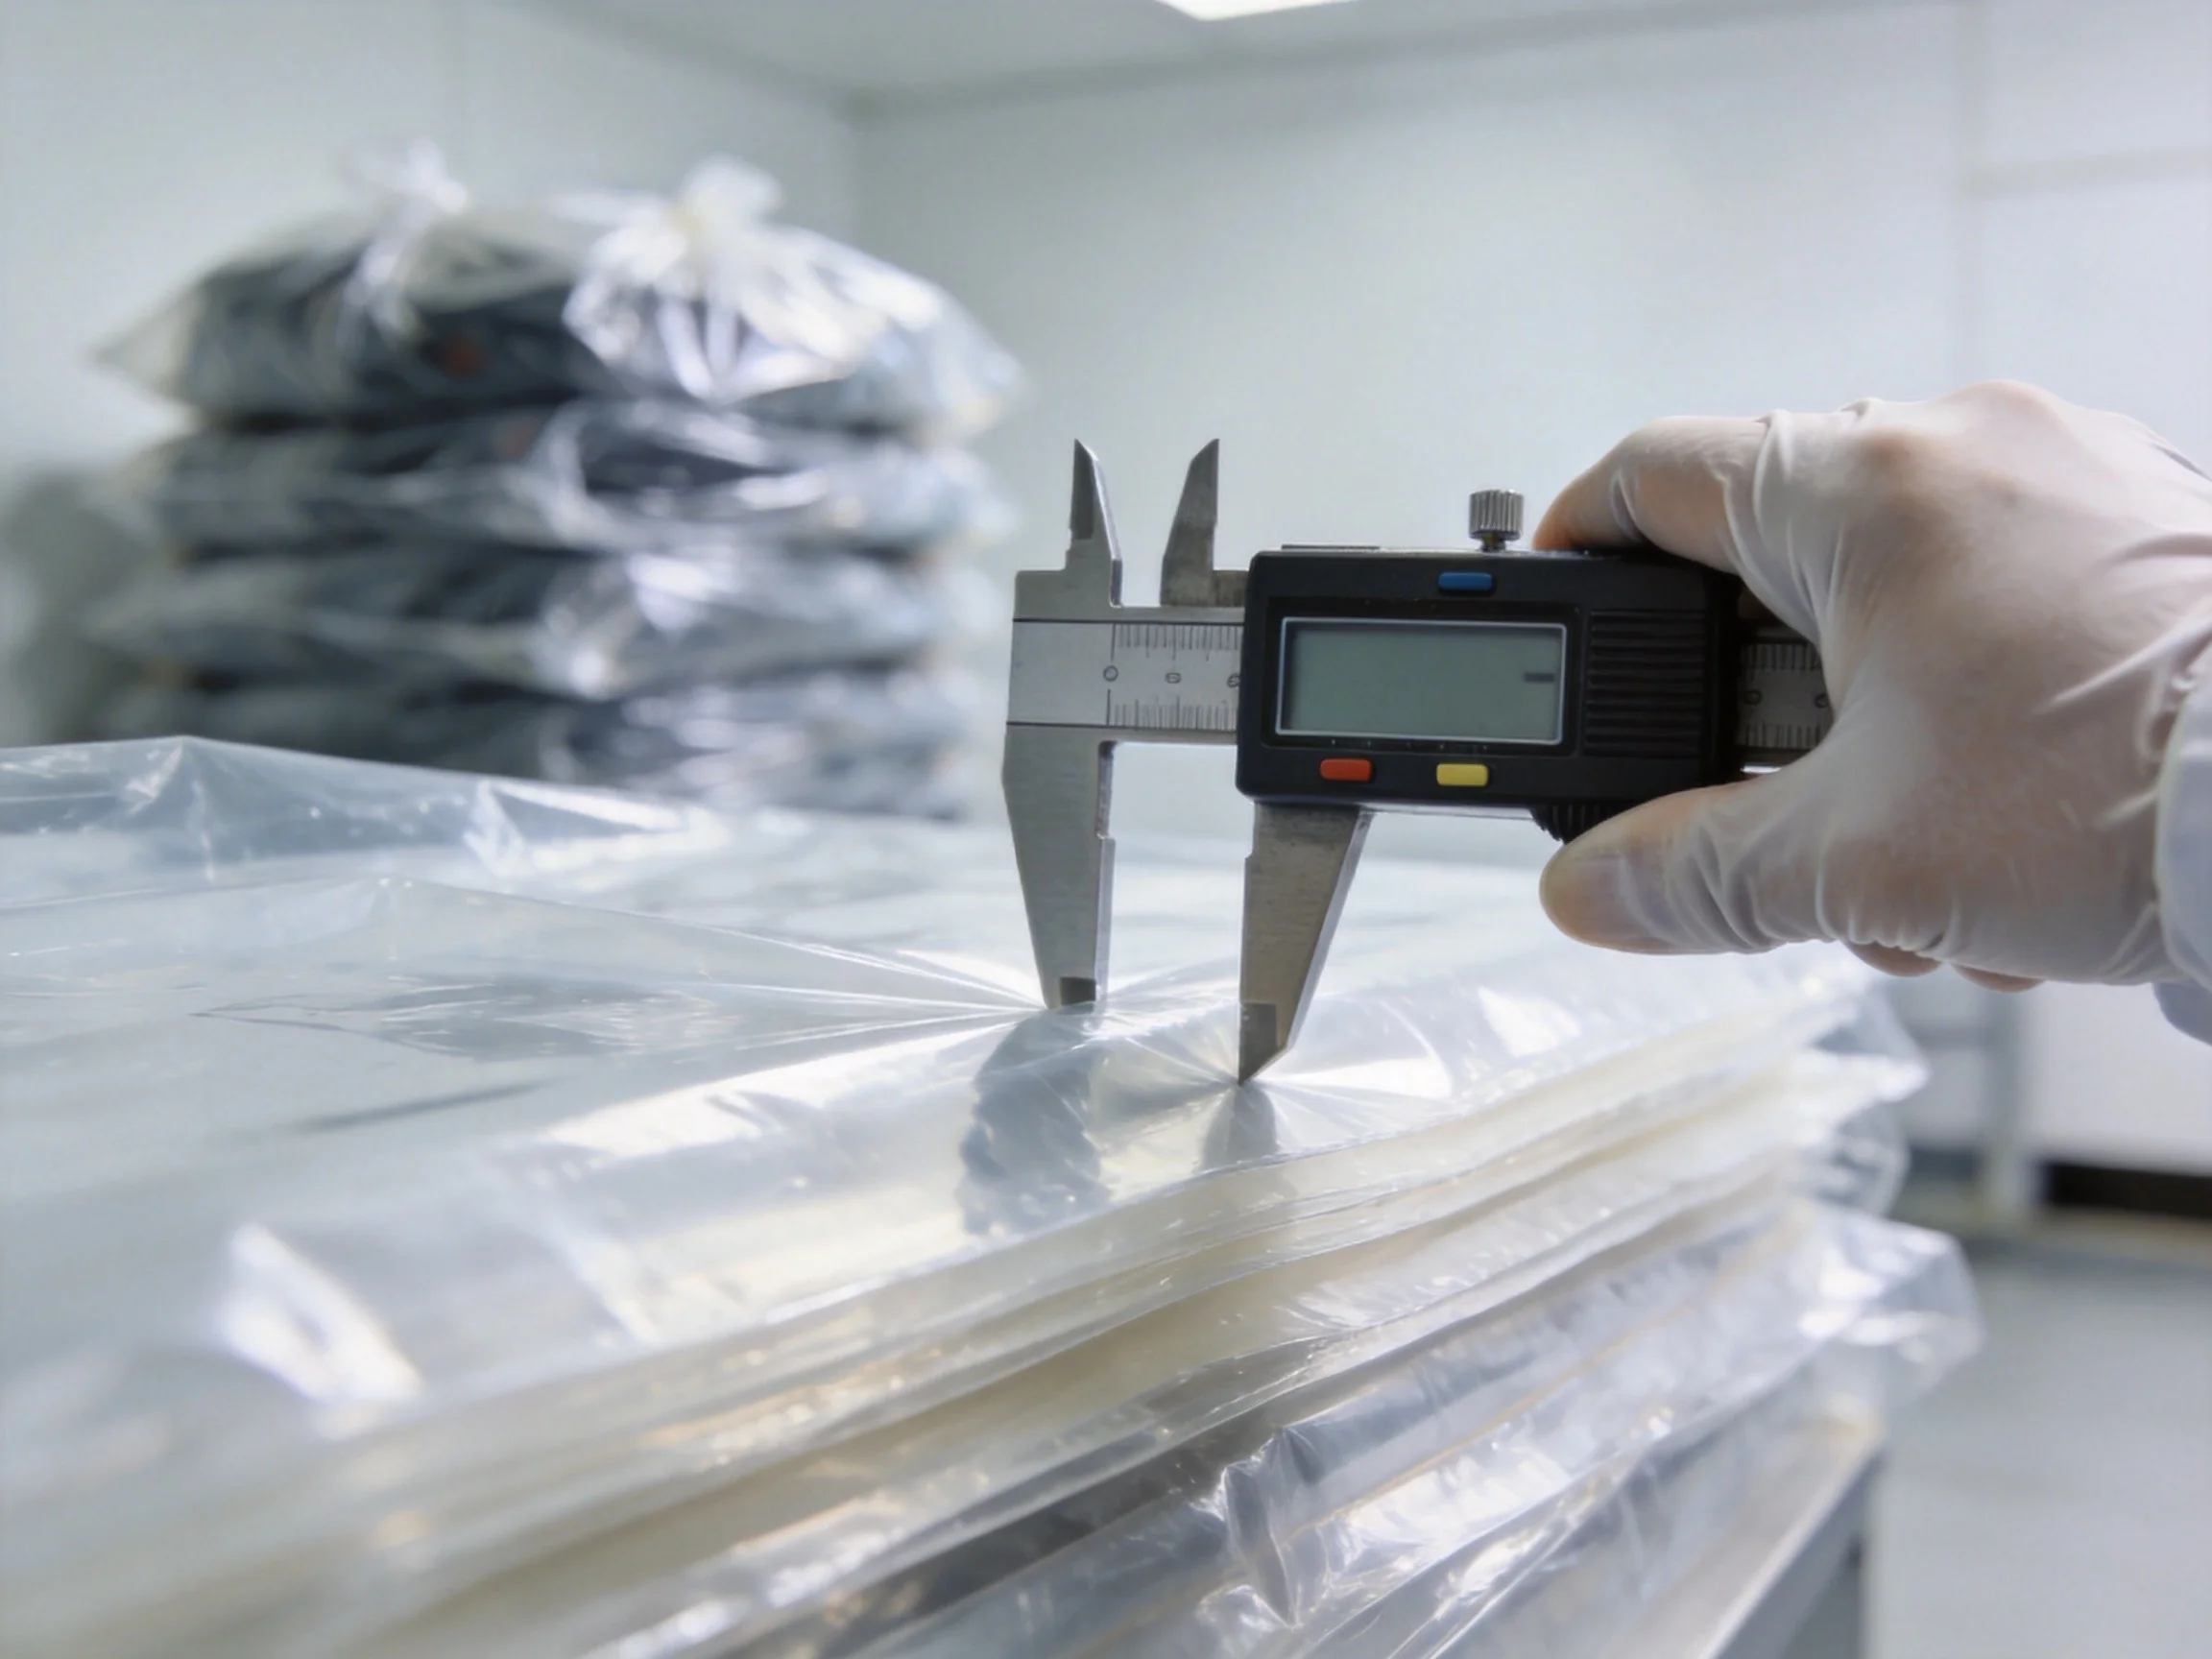
检测:封口强度测试(拉力机剥离)、跌落测试(装标准重量重物从规定高度自由落下)、厚度多点测量。
二、异味
表现:打开包装有刺鼻或酸臭味。
原因:①使用回收料/劣质原料;②色母粒或填充料质量差;③印刷油墨溶剂未烘干残留;④原料助剂(如爽滑剂)超量或品质差。
检测:感官确认(日本客户尤其敏感,食品工厂场景几乎一票否决);必要时做挥发物检测。
三、印刷脱落、模糊
表现:字迹一搓就掉、图案模糊、套色不准。
原因:①薄膜表面张力不足(电晕处理不到位),油墨附着力差;②油墨配方与材质不匹配;③烘干温度不足,溶剂残留;④版辊磨损或压力不均。
检测:胶带粘拉测试(印字区贴胶带快速撕拉,看是否掉墨)、耐磨擦测试。
四、厚度不均
表现:对着光看明暗不一,同一袋不同部位厚薄差大。
原因:吹膜工艺问题——模头间隙不均、风环风量不稳、牵引速度波动、挤出温度波动。
检测:在袋身上、中、下多点测厚,看最大偏差;优质产线可控制在±5%以内。
五、色差
表现:同一订单不同批次颜色不一致,或批次内深浅不一。
原因:①色母粒批次差异;②混料不均;③吹膜/印刷温度变化影响色相。
检测:色差仪测量(ΔE 值),与标准样对比;留标准样签样。
六、开口难、静电吸尘
表现:袋子之间粘连难撕开,或表面吸附灰尘、脏污。
原因:薄膜静电积累;爽滑剂/防粘连剂(防粘剂)添加量不足或析出不佳。
检测:开口性测试(搓开袋子所需力度),静电测试。
七、尺寸偏差
表现:宽度、长度、折边与规格不符,导致套不进垃圾桶或收口设备。
原因:制袋裁切精度不足、热收缩、薄膜牵引张力波动。
检测:逐项卡尺测量,按规格公差验收。
八、工厂应建立的出厂质量防线
- 原料进厂检验:每批原料核验牌号、熔指、密度,杜绝回收料混入
- 吹膜首件确认:开机先测厚度、外观,确认后再量产
- 制袋过程抽检:每卷做封口强度抽检、尺寸复核
- 成品全检/抽检:外观、尺寸、厚度、印刷逐项过;出具批次检测报告
- 留样追溯:每批留样 6–12 个月,投诉时可复测定位
九、食品工厂场景的品质要求与最新检测趋势
用于食品工厂的垃圾袋/塑料袋,在食品卫生法 Positive List(正面清单)2025年6月完全施行之后,必须证明原料仅由清单收录物质构成。除了传统的"重金属、蒸发残留物溶出试验",越来越多食品企业要求提供原材料正面清单符合证明(PL 符合证明)。出口供应商需要按批次从树脂厂获取原料证明并妥善保管,随时可提供给客户。
同时,品质检测的数字化也在加速:厚度多点自动测量、AI 外观检测(自动识别异物、黑点、针孔)、检测报告云端共享——从"纸质报告"走向"数据可视化的检测"。选择日本 OEM 供应商时,能否按批次电子化提供检测数据,也应纳入评估标准。
总结
垃圾袋质量问题大多不是"偶发",而是工艺和原料控制的必然结果。采购方只需抓住四个关键词:封口、厚度、原料、印刷——下单时明确验收标准,到货时按标准抽检,就能把大部分质量风险挡在门外。
垃圾袋/塑料袋定制生产,找知胜就对了
上海知胜塑料制品有限公司成立于2002年,拥有20多年出口经验,5条吹膜生产线,专业提供垃圾袋、PE袋、PE膜、购物袋等产品的OEM定制服务。质量稳定、交期可靠、价格优势明显,免费提供样品测试,欢迎来电咨询。